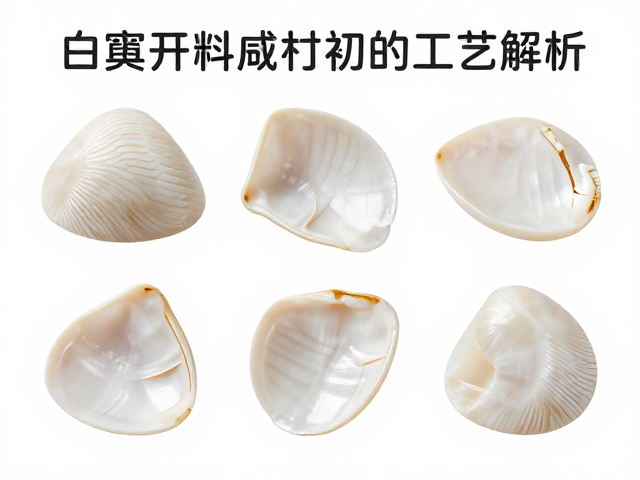
白贝镶嵌的开料逻辑与原料筛选标准
白贝镶嵌工艺的核心起点在于对原材料的精准预判,这一环节直接决定了后续镶嵌结构的稳固性与最终成品的视觉呈现。工匠在接手白贝原料时,首要任务是识别贝壳内部的天然纹理走向与厚度分布,白贝(通常指砗磲或类似双壳贝类)具有明显的层状结构,开料必须严格遵循纹理平行原则,避免因切割角度偏差导致成品在受力或打磨过程中出现崩裂或分层现象。
开料过程中的尺寸控制有着严密的公差要求,为了保证镶嵌爪能够牢固咬合,贝片边缘需预留至少0.5毫米至1毫米的过渡区,这一细节在自动化切割中较难完美呈现,更多依赖经验丰富的师傅通过目测和经验判断。实际加工中,常见的贝片厚度多集中在0.8毫米至1.5毫米之间,过薄易碎,过厚则影响镶嵌件的整体轻盈感,这一数据范围已成为行业内广泛认可的基准参数,以确保成品在佩戴过程中具备足够的结构强度。
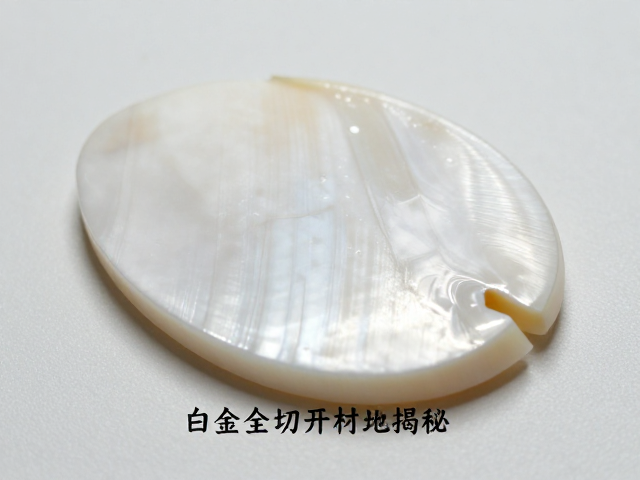
精密切割技术与边缘处理要点
现代白贝加工中,激光切割技术因其高精度和低损耗特性,已逐步替代传统的机械锯切,成为开料的主流方式。激光光束能够精确控制切割路径,减少因机械压力造成的微裂纹,特别是在处理带有复杂镂空或异形设计的镶嵌件时,激光切割能保证边缘的光洁度,降低后续手工修整的工作量。然而,激光产生的高温可能改变贝类表面的色泽,因此需严格控制激光功率与焦距,通常采用氮气辅助吹气来抑制热影响区,保持白贝原有的温润质感。
切割后的贝片边缘往往存在细微的毛刺或热蚀痕迹,这一步骤的处理直接影响镶嵌的贴合度。工匠通常使用细目砂纸或专用打磨棒对边缘进行初步修整,去除因切割产生的脆性层。对于需要多片拼接的复杂镶嵌结构,边缘的平整度误差需控制在0.1毫米以内,以确保拼接处无缝隙,防止金属爪嵌入时因受力不均导致贝片断裂。这一精细的边缘处理是连接粗加工与精打磨的关键桥梁,决定了整体工艺的精细程度。
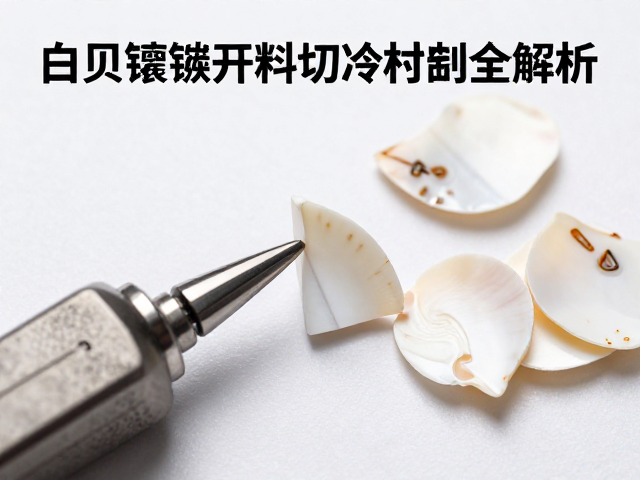
研磨抛光的多阶段工艺解析
白贝的打磨并非单一过程,而是由粗磨、细磨到精抛组成的严密体系,每一步骤使用的磨料目数和转速都有严格区分。粗磨阶段旨在去除切割痕迹并确立基本形态,通常使用600-800目金刚石磨盘,转速控制在较低水平以防过热。随后进入细磨阶段,使用1500-3000目树脂磨头对表面进行平滑处理,此阶段需保持充分的水冷,以加速热量散发并带走研磨产生的粉尘,避免粉尘嵌入贝体表面形成难以清除的瑕疵。
精抛阶段是赋予白贝光泽的关键,通常使用皮革轮配合氧化铈或金刚石抛光膏进行。由于白贝硬度较低(莫氏硬度约为3-4),抛光时需施加极轻的压力,依靠抛光膏的微观切削作用提升表面反射率。抛光后的白贝表面应呈现玻璃般的光泽,无明显旋纹或雾面现象。这一过程对环境湿度和温度也有一定要求,过高的湿度可能导致抛光膏乳化,影响抛光效果,因此专业工作室通常配备恒温恒湿设备以维持最佳作业条件。
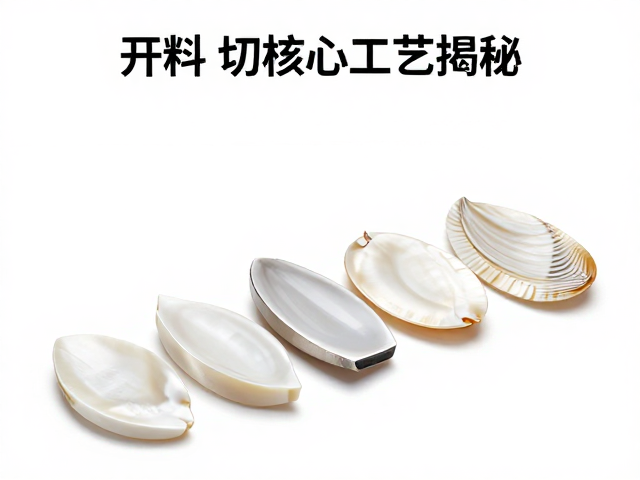
镶嵌结构设计与金属结合工艺
白贝镶嵌的成功与否,很大程度上取决于金属底座与贝片的契合度设计。由于白贝质地较脆且无延展性,镶嵌爪的设计需采用包镶或微钉镶结构,以最大程度覆盖贝片边缘,提供周向支撑。金属底座的接触面需经过精密打磨,确保与贝片底面完全贴合,任何微小的空隙都会在佩戴震动中转化为应力集中点,导致贝片碎裂。实际案例中,高端珠宝品牌常采用铑金或18K金制作底托,利用金属的轻微弹性吸收外部冲击,保护贝片主体。
在焊接与固定过程中,热源的控制至关重要。白贝对高温极为敏感,局部温度超过150摄氏度可能发生变色或开裂。因此,工匠常采用点焊或低温钎焊技术,并使用隔热膏保护贝片非焊接区域。焊接完成后,需立即进行酸洗或超声波清洗,去除残留的焊剂和氧化物,恢复金属光泽。这一系列操作要求极高的手稳定性和温度感知能力,是白贝镶嵌工艺中技术含量最高的环节之一,直接影响了成品的耐用性和美观度。