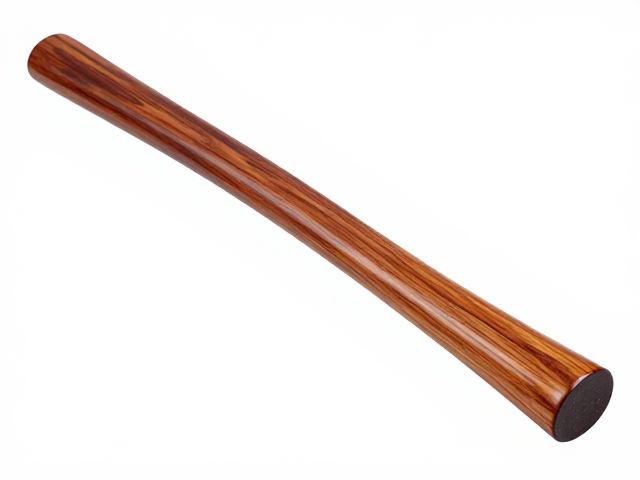
黄花梨瘦木的选材标准与物理特性
黄花梨瘦木,特指海南降香黄檀中因生长环境恶劣、养分匮乏而形成的结疤多、密度极高且形态嶙峋的料质。这类木材并非传统意义上的整料,其价值核心在于纹理的极致表现与极高的硬度。在挑选时,工匠需重点观察木纹的流动性与结疤的分布密度,理想的瘦木料表面往往布满鬼脸、虎皮纹或山水纹,这些天然形成的图案是木材在逆境生长中应力作用的结果。由于木质纤维紧密交错,其密度通常高于普通板料,这使得后续打磨难度极大,但也奠定了其成品具备极高耐磨性与稳定性的物理基础。
从微观结构来看,黄花梨瘦木富含油性物质,这些油脂在木材细胞壁中呈不规则分布,是形成温润光泽的关键。与普通木材需要额外涂刷厚重漆膜来增加亮度不同,瘦木的光泽更多源于自身油脂在精细打磨下形成的微观平滑面对光线的漫反射。这种天然油性使得木材在接触空气后不易开裂变形,尤其是在经过长时间氧化后,表面会形成一层自然的包浆层。因此,选材时若发现料质干涩、无油性,即便纹理美观,也难以通过传统工艺达到“温润如玉”的效果,这类料子通常不被纳入高端瘦木加工的范畴。
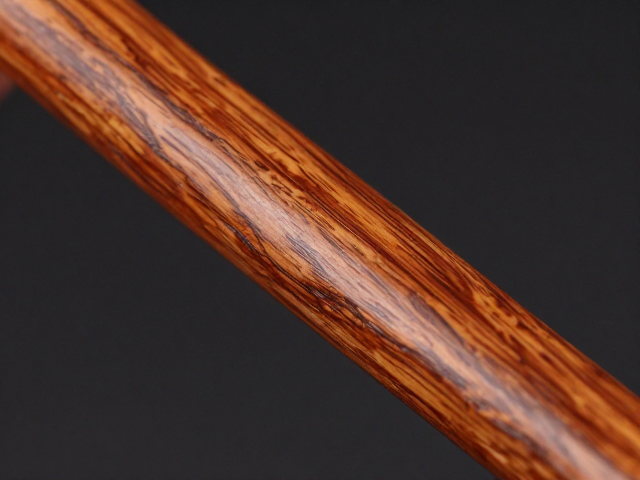
粗磨定型与去瑕工艺
瘦木加工的首要步骤是粗磨与去瑕,这一步骤直接决定了最终成品的形态完整性。由于瘦木表面布满瘤疤和凹陷,传统的水砂纸打磨难以深入缝隙,工匠常使用不同目数的金刚石磨片或硬质合金刀具进行初步修整。重点在于清理表面松动的木屑和腐朽部分,同时保留纹理的最高点,避免因过度打磨导致纹理扁平化。在此阶段,需严格控制打磨角度,严格遵循木材纤维走向,防止因受力不均导致局部崩茬,尤其是对于硬度极高的降香黄檀,不当的切削极易造成不可逆的损伤。
随着表面趋于平整,打磨进入二遍细磨阶段,此时需逐步过渡到高目数砂纸,通常从400目逐步提升至1000目。这一过程旨在消除粗磨留下的划痕,使木材表面达到初步的镜面效果。对于瘦木特有的沟壑纹理,需使用软毛刷配合细砂纸进行清理,确保每一处凹陷内部都经过充分打磨。值得注意的是,此阶段不可过度依赖外力,而是依靠砂纸与木材表面的轻微摩擦,利用木材自身的硬度形成平整度。若发现局部纹理因硬度差异导致打磨进度不一,需针对性调整力度,保持整体视觉的一致性,为后续的出光奠定严密的物理基础。
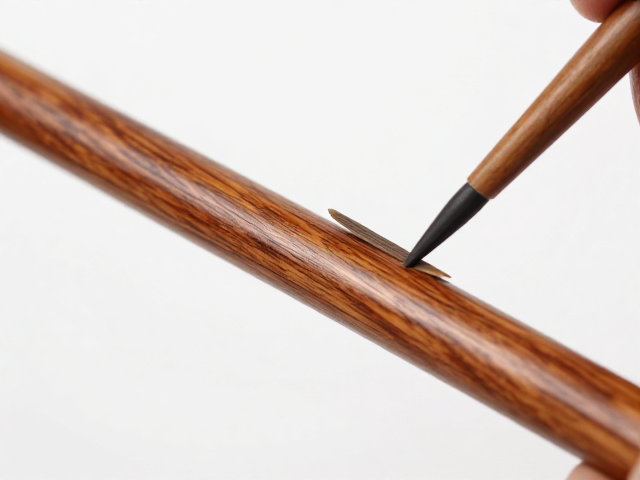
手工细磨与出光技巧
当表面达到1000目以上时,打磨进入最为关键的细磨与出光环节,此阶段完全摒弃电动工具,转而采用纯手工操作以追求极致的光洁度。工匠使用2000目至5000目的水砂纸,沾水后对木材表面进行反复推磨。水的存在有助于带走细微木粉,防止砂纸堵塞,同时能更清晰地观察表面瑕疵。在推磨过程中,手掌需均匀受力,严格遵循顺时针或逆时针的单一方向,确保木纹表面形成均匀的微观划痕,这些微小划痕在后续氧化中会逐渐融合,形成通透的光泽。
出光的核心在于对油脂的激活与分布。在打磨至8000目以上时,表面已呈现半透明质感,此时需停止加水,改用干磨或极少量的植物油辅助。通过手掌的温度和摩擦力,促使木材内部的油脂进一步渗出并均匀覆盖表面。这一过程没有固定的时间标准,完全依赖工匠对手感和光泽变化的判断。当表面在自然光下呈现出深邃的琥珀色反光,且触感如婴儿肌肤般顺滑时,即视为出光完成。此阶段切忌使用任何化学抛光剂,以免破坏黄花梨天然的毛孔结构,影响其长期氧化的稳定性。
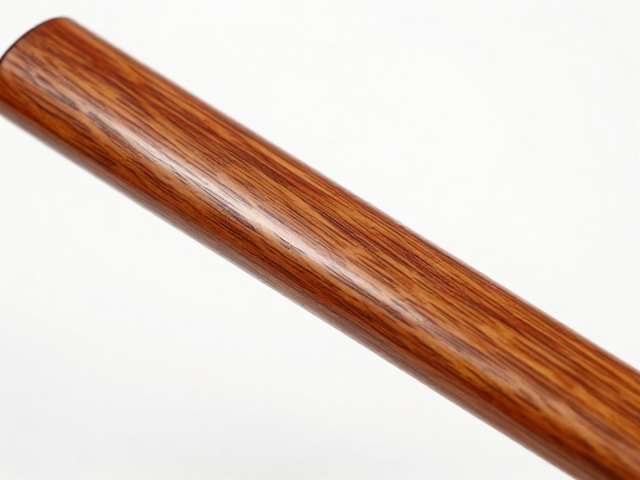
髹漆工艺的保护与修饰
髹漆工艺在黄花梨瘦木制作中并非覆盖纹理,而是起到保护与增强视觉效果的作用。传统的大漆工艺讲究“薄如蝉翼”,在木材表面完全出光并清洁干净后,使用特制的生漆稀释液,通过羊毛刷均匀涂刷。第一遍漆液需极薄,主要目的是封闭木材毛孔,防止灰尘嵌入。涂刷时需保持环境无尘、恒温,避免漆膜表面产生气泡或流挂。对于纹理深邃的部位,需特别注意漆液的渗透,确保每一处凹陷都被均匀覆盖,避免出现色差或光泽不均。
第二遍及后续涂刷需在第一遍漆膜完全干透后进行,通常间隔24小时以上。随着涂刷次数的增加,漆膜厚度略有增加,但依然保持透明特性,以凸显黄花梨本身的纹理层次。每一遍涂刷后,需用极细的抛光粉进行轻微打磨,以去除表面微尘和漆膜瑕疵,使漆面与木纹达到完美的贴合。最终形成的漆膜不仅增强了木材的防水防潮性能,更通过漆层对光线的折射,使黄花梨的纹理显得更加立体深邃。这种工艺保留了木材的呼吸能力,避免了现代化学漆造成的封闭感,使成品在历经岁月沉淀后,依然能保持温润通透的视觉效果。