黄花梨瘦木烘干定型的核心原理与含水率控制
黄花梨瘦木因纤维结构致密且纹理多变,在自然干燥过程中极易因应力释放不均产生开裂或扭曲。烘干定型的核心在于通过精确的热风循环或真空干燥设备,逐步降低木材内部含水率,使其达到与当地使用环境相平衡的状态。对于海南黄花梨等高密度树种,通常采用阶梯式升温法,初期低温慢烘以排出自由水,中期逐步升温以去除结合水,后期则需根据木材厚度调整温度,避免表面硬化过快导致内部水分无法逸出。
含水率的控制需借助专业含水率测定仪进行实时监测,目标含水率通常设定在8%-12%之间,具体数值需依据木材存放地的年平均相对湿度进行微调。若环境湿度较大,含水率可适当放宽至12%-15%,反之则需进一步降低。这一过程并非一蹴而就,瘦木因形态不规则,不同部位的干燥速率差异较大,需定期翻转木材,确保各面受热均匀,防止因单面干燥过快引发翘曲变形,为后续的精细加工奠定稳定的物理基础。
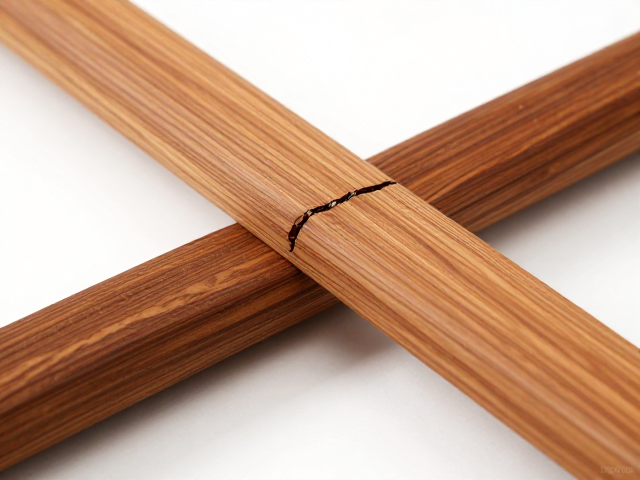
防裂加固技巧与低温慢烘的操作细节
针对瘦木形态复杂、受力点分散的特点,防裂处理需从选材和固定方式入手。在烘干前,对于裂隙较大或根部应力集中的部位,可使用无酸纸或薄布包裹,以减缓水分蒸发速度,平衡内外温差。若木材存在明显暗裂,可采用注射法注入少量木工胶或专用防裂剂,待其初步固化后再进行烘干,这样能有效锁住裂缝,防止其在干燥过程中进一步扩大。同时,使用夹具对木材进行柔性固定,避免刚性夹持造成局部压伤或应力集中。
低温慢烘是保形的关键步骤,建议将烘干温度控制在40-50摄氏度之间,并保持较高的空气湿度,初期湿度可维持在60%-70%,随后逐步降低。这种“高温高湿”到“低温低湿”的过渡,有助于木材内部应力均匀释放。对于特别细长的瘦木,可采用悬挂烘干法,利用重力作用自然校正轻微弯曲,但需每隔数小时检查悬挂点的受力情况,防止因自重过大导致断裂。整个烘干周期可能需要数周甚至数月,需耐心观察木材色泽变化,当木材表面呈现均匀的哑光质感且无明显异味时,方可视为干燥完成。
手工打磨与表面处理的层次感构建
烘干定型后的黄花梨瘦木表面虽已稳定,但仍存在细微的毛刺和加工痕迹,需通过严密的打磨工序提升其最终质感。打磨过程应遵循由粗到细的原则,依次使用120目、240目、400目、600目、800目直至1200目以上的砂纸进行抛光。每一道工序都需彻底清除上一道工序留下的划痕,特别是在遇到瘤疤或纹理交错处,需改用软木块包裹砂纸进行手工打磨,以确保纹理细节不被过度磨损。
在打磨过程中,需特别注意保留木材天然的凹凸肌理,黄花梨瘦木的魅力往往在于其非规则的形态美,过度追求平滑会削弱其艺术价值。打磨至800目时,木材表面已具初步光泽,此时可用细棉布擦拭去除粉尘,检查是否有细微裂纹或瑕疵。若发现局部颜色不均,可通过轻微打磨调整,但不可用力过猛以免破坏木纹。最终打磨至1200目以上时,木材表面应呈现出丝滑如脂的触感,为后续上蜡提供完美的基底,此时的光泽度已能初步反映黄花梨的油性特质。
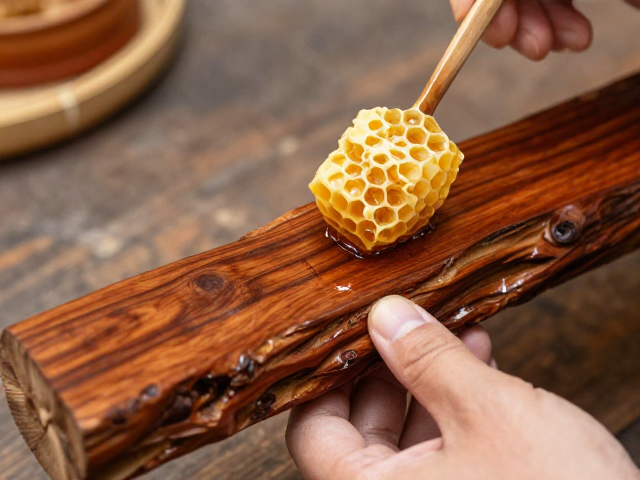
天然蜂蜡上蜡工艺与光泽固化
上蜡是提升黄花梨瘦木色泽和保护表面的一道工序,选用天然蜂蜡而非化学蜡,能更好地渗透木材导管,形成透气且持久的保护层。将蜂蜡加热融化后,用软布蘸取适量蜡液,均匀涂抹于木材表面,特别注意填充纹理深处的空隙。涂抹时需反复揉搓,利用手掌温度使蜡质渗入木纹,这一过程不仅能掩盖细微瑕疵,还能增强木材的温润感和油性表现。
上蜡后需静置一段时间,让蜡质充分固化并渗入木材内部,通常需等待2-4小时。随后使用干净的软布或羊毛刷进行抛光,抛光时需用力均匀,方向一致,直至表面呈现出深邃油亮的光泽。对于形态复杂的瘦木,需使用软毛刷清理缝隙中的残留蜡屑,确保整体视觉效果整洁。经过多次上蜡和抛光,黄花梨瘦木的表面将形成一层致密的保护膜,既能防止水分侵入导致变形,又能抵御日常摩擦损伤,使其色泽历久弥新,展现出黄花梨独有的高贵质感。