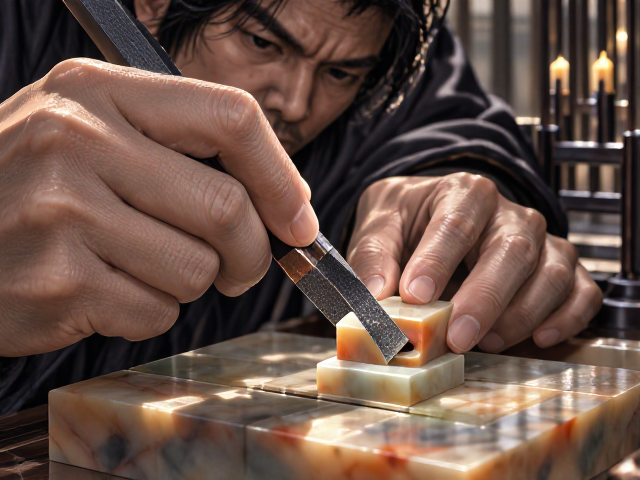
寿山石镶嵌工艺的核心逻辑与材质适配
寿山石镶嵌并非简单的石材堆砌,而是基于石材物理特性与金属延展性的精密结合。寿山石硬度通常在摩氏2.5至4.5之间,质地温润但脆性较高,因此在设计镶嵌结构时需严格计算受力点。传统的包镶与爪镶需根据石材的裂隙分布进行调整,若石材内部存在暗裂,镶嵌框架必须预留缓冲空间,避免因金属张力导致石材崩裂。金属选材多采用925银或K金,其延展性需与石材的收缩率相匹配,特别是在温差变化较大的环境中,金属与石材的热胀冷缩系数差异会通过微观应力传递至宝石表面,因此工艺细节中的预留间隙往往控制在0.1至0.3毫米之间,以容纳微小的形变。
镶嵌前的石材预处理是决定成品寿命的关键环节。工匠需对石材底面进行平整化处理,确保其与金属底托完全贴合,消除任何可能导致应力集中的微小凸起。对于造型不规则的随形石材,常采用“随形包镶”手法,利用金属边条模拟石材自然轮廓,既掩盖了石材边缘的微小瑕疵,又增强了整体的艺术流动性。在此过程中,金属爪或包边的厚度需经过精密计算,过厚会影响视觉通透感,过薄则无法提供足够的抓力,通常金属爪尖端需经过圆润打磨,以减少对石材表面的压痕风险,确保长期佩戴或陈列中的稳定性。
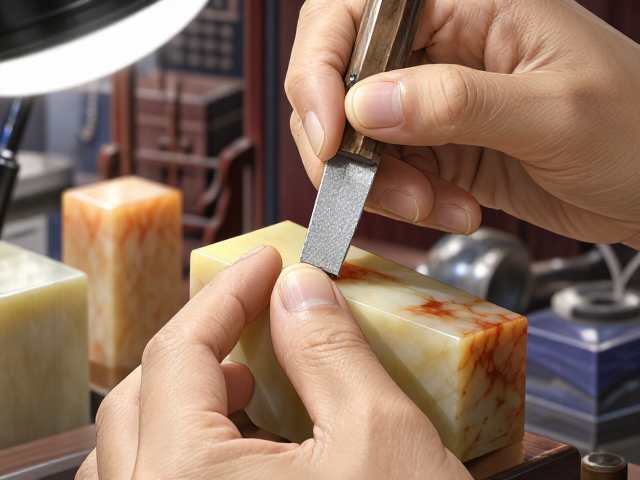
砂纸打磨的分级操作与表面质感塑造
砂纸打磨是赋予寿山石最终光泽与触感的核心步骤,其核心在于严格遵循从粗到细的粒度递进逻辑。操作初期通常使用400至800目砂纸进行初步修整,去除镶嵌过程中产生的金属毛刺或石材表面因切割留下的痕迹。此阶段需保持手部力度均匀,采用画圈或直线推拉的方式,避免局部过度磨损导致石材表面出现凹陷。对于质地较软的芙蓉石或高山石,需格外控制压力,防止砂纸颗粒嵌入石材毛孔造成永久性损伤。每次更换砂纸前,需彻底清洁石材表面,防止上一道工序的粗砂粒在后续细磨中划伤表面,形成不可逆的划痕。
随着打磨粒度的提升,1000目至3000目砂纸用于消除前一阶段的细微划痕,逐步显现石材的半透明质感。在此阶段,常辅以清水或微量润滑剂,以减少摩擦热,防止石材因局部过热产生隐性裂纹。当表面达到预定平滑度后,需使用5000目至10000目以上的极细砂纸进行抛光处理,这一步骤旨在打开石材表面的微观孔隙,使其反射光线更加柔和均匀。对于需要保留哑光效果的部位,需严格控制打磨力度,避免过度抛光导致表面过于油亮,破坏设计初衷。打磨后的石材需经过超声波清洗,去除残留的粉尘与抛光膏,确保表面洁净无污,为后续的上蜡或封层做好准备。
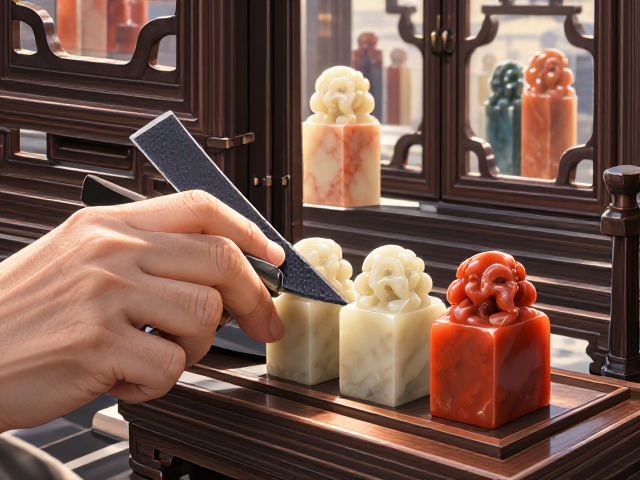
架几插屏的结构力学与空间陈列美学
架几插屏作为传统陈设器,其结构美学建立在严密的力学平衡之上。架几通常由两条弧形腿足与横向枨子组成,腿部内倾角度需经过精确计算,以确保整体重心落在支撑面内,防止倾倒。插屏板与架几的连接多采用榫卯结构或隐藏式金属件,要求接口处严丝合缝,既保证结构稳固,又保持视觉上的简洁流畅。寿山石插屏作为核心视觉焦点,其重量分布需与架几的承重能力相匹配,大型整块寿山石插屏需配合加粗的腿足与加固的横枨,以分散垂直载荷。在陈列时,插屏板的倾斜角度通常设定在5至15度之间,这一角度既能减少视觉压迫感,又能使光线在石材表面形成自然的漫反射,凸显其温润光泽。
空间陈列美学强调寿山石插屏与周围环境的对话关系。在狭小空间中,应选择造型简洁、色彩素雅的寿山石插屏,避免视觉拥堵;而在开阔厅堂,则可选用体量较大、雕工繁复的作品,以增强空间的气势与层次。光线设计是陈列中的隐形推手,自然光下的插屏能展现石材天然的纹理变化,而人工光源需选择色温在3000K至4000K的暖白光,避免强直射光造成石材内部包裹体的阴影过重,影响观赏体验。陈列背景宜选用低饱和度材质,如宣纸、素色丝绸或原木纹理,以衬托寿山石的色彩与质感,避免背景图案喧宾夺主。通过调整插屏与视点的距离,观者可从不同角度欣赏石材的随形之美与镶嵌工艺的精细度,形成动态的视觉流动。