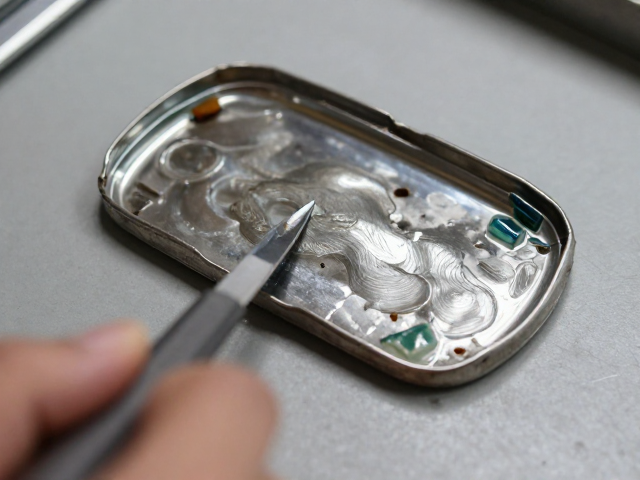
古法琉璃修复中的金属胎体识别与表面处理
古法琉璃工艺中,金属胎体作为核心支撑结构,其表面氧化层与原始釉面的结合状态是修复工作的首要评估环节。在传统制作中,铜胎或银胎往往经过高温烧制,表面形成自然的氧化皮或硫化层,这种微观结构与现代电镀或喷漆形成的致密膜层有着本质区别。修复者在介入前,需通过显微镜观察胎体表面的孔隙率与色泽过渡,确认原始工艺是采用传统的失蜡法铸造后直接施釉,还是经过后期的打磨抛光。不同金属基底的热膨胀系数差异较大,铜胎在受热时膨胀率约为17-18×10^-6/℃,而玻璃釉料的热膨胀系数通常在8-10×10^-6/℃之间,这种物理特性的不对等要求修复材料必须具备极佳的应力缓冲能力,以避免因温度变化导致胎体与修复层剥离。
针对金属胎体的清洁与预处理,传统的机械打磨法已难以完全应对现代修复对微观平整度的要求。实际操作中,常采用超声波清洗配合弱酸性溶液去除深层污垢,随后使用金刚石研磨膏进行精细打磨,直至露出均匀的金属光泽基底。这一过程需严格控制研磨力度,防止因过度打磨改变胎体的原始几何形态或破坏原有的氧化保护层。对于已经发生严重腐蚀或点蚀的金属胎,需先进行局部加固处理,使用高渗透性的环氧树脂基加固剂渗透至金属微孔中,固化后形成稳定的支撑层,为后续玻璃质感材料的附着提供物理基础。
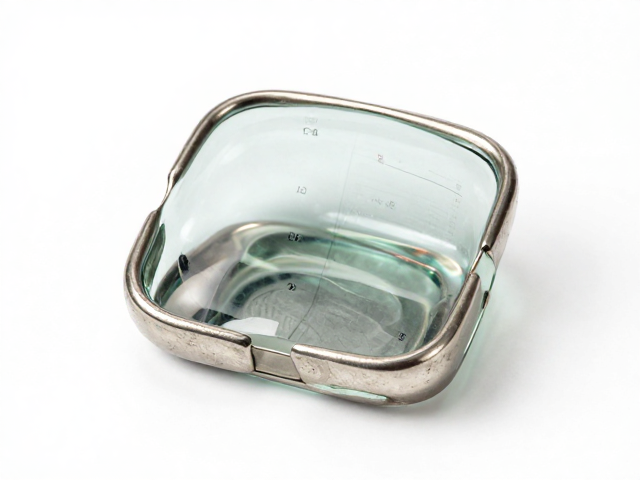
玻璃质感材料的配方逻辑与热工参数控制
要实现与原工艺高度一致的玻璃质感,修复材料的光学性能与热工性能必须经过严密的计算与测试。现代修复中常采用高铅水晶玻璃料或特定配方的硼硅酸盐玻璃粉,通过调整二氧化硅、氧化铅及氧化硼的比例,微调材料的折射率与色散值。原工艺琉璃的折射率多集中在1.50-1.60之间,修复料的折射率需精确匹配这一区间,以确保光线在修复区域的折射路径与原琉璃一致,从而在视觉上消除修补痕迹。此外,材料的透明度与内部气泡分布也是关键指标,传统古法琉璃内部常含有微小的气泡与条纹,这些特征构成了其独特的“呼吸感”,修复时需通过控制熔融温度和冷却速率,在修复层中模拟出台面下的微观结构特征。
热工参数的控制是决定修复层与金属胎结合强度的核心。金属胎与玻璃料的烧结温度窗口通常较窄,铜胎的软化点约为1083℃,但其表面氧化层在800℃左右即可能发生剧烈反应,因此修复时的烧制温度通常控制在750-850℃之间。在这个温度区间内,玻璃料逐渐熔融并流动,填充金属表面的微孔,形成机械咬合与化学结合。冷却过程需遵循阶梯式降温曲线,初期快速降温以固定形状,随后缓慢降温以释放内部应力。若降温过快,玻璃层内部会产生微裂纹,严重影响长期稳定性;若降温过慢,则可能导致玻璃层过度流淌,改变器物原有的轮廓线条。
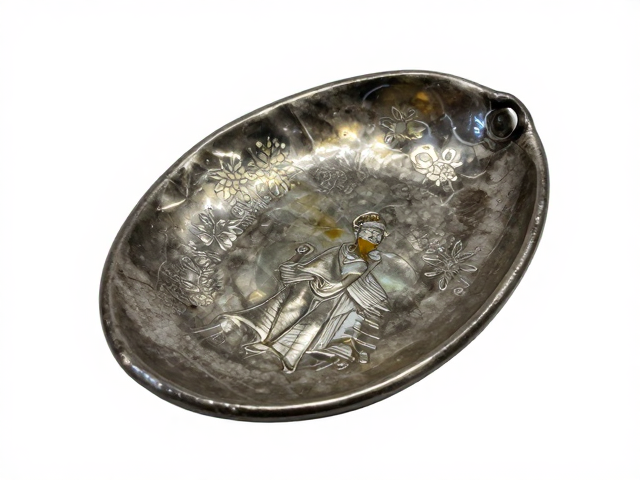
表面质感模拟与色彩还原技术
古法琉璃的色彩并非简单的表面染色,而是金属氧化物在玻璃基质中高温显色的结果。修复过程中,色彩还原需严格遵循原器的呈色机理。例如,铜元素在氧化气氛下呈现红色或绿色,而在还原气氛下则可能呈现金属光泽或黑色。修复者需通过光谱分析确定原器中金属氧化物的种类与含量,进而调配相应的着色剂。现代修复中,常使用纳米级金属氧化物粉末与玻璃熔块混合,通过控制研磨细度与混合均匀度,确保色彩在熔融状态下能均匀分散,避免出现色斑或色差。
表面质感的模拟涉及对光泽度、粗糙度及微观纹理的精细处理。原工艺琉璃表面通常经过长期的自然风化或人工打磨,呈现出柔和的漫反射光泽,而非现代玻璃的高光镜面效果。修复完成后,需使用不同目数的抛光蜡进行表面处理,逐步降低表面粗糙度,使光泽度与原器达到视觉上的统一。对于需要保留特定历史痕迹或工艺特征的部位,可采用局部保留原表面或手工雕刻微纹理的方式,以增强修复区域与原体的协调性。这一过程要求修复者具备极高的手工技巧与艺术感知力,确保每一处细节都经得起近距离审视。